$7.68B
Valor do mercado global de equipamentos para envase asséptico de bebidas em 2024, com projeção de chegar a $13.19B até 2033, a um CAGR de 6.2%, à medida que formatos estáveis à temperatura ambiente avançam em todas as categorias de bebidas
SOLUÇÃO PARA O SETOR
A DPS projeta, constrói e gerencia linhas completas de processamento e envase asséptico para bebidas estáveis à temperatura ambiente — do tratamento térmico UHT e manuseio estéril do produto ao envase e à embalagem assépticos — em um único contrato de Projeto–Construção–Gestão. Seja para lançar uma bebida proteica estável à temperatura ambiente, ampliar uma linha de café RTD ou bebidas funcionais, ou converter o envase a quente em um sistema verdadeiramente asséptico ou de vida útil estendida (ESL), entregamos instalações totalmente integradas, preparadas para atender às normas da FDA e à esterilidade comercial nos 50 estados dos EUA e no Canadá.
Agende uma consulta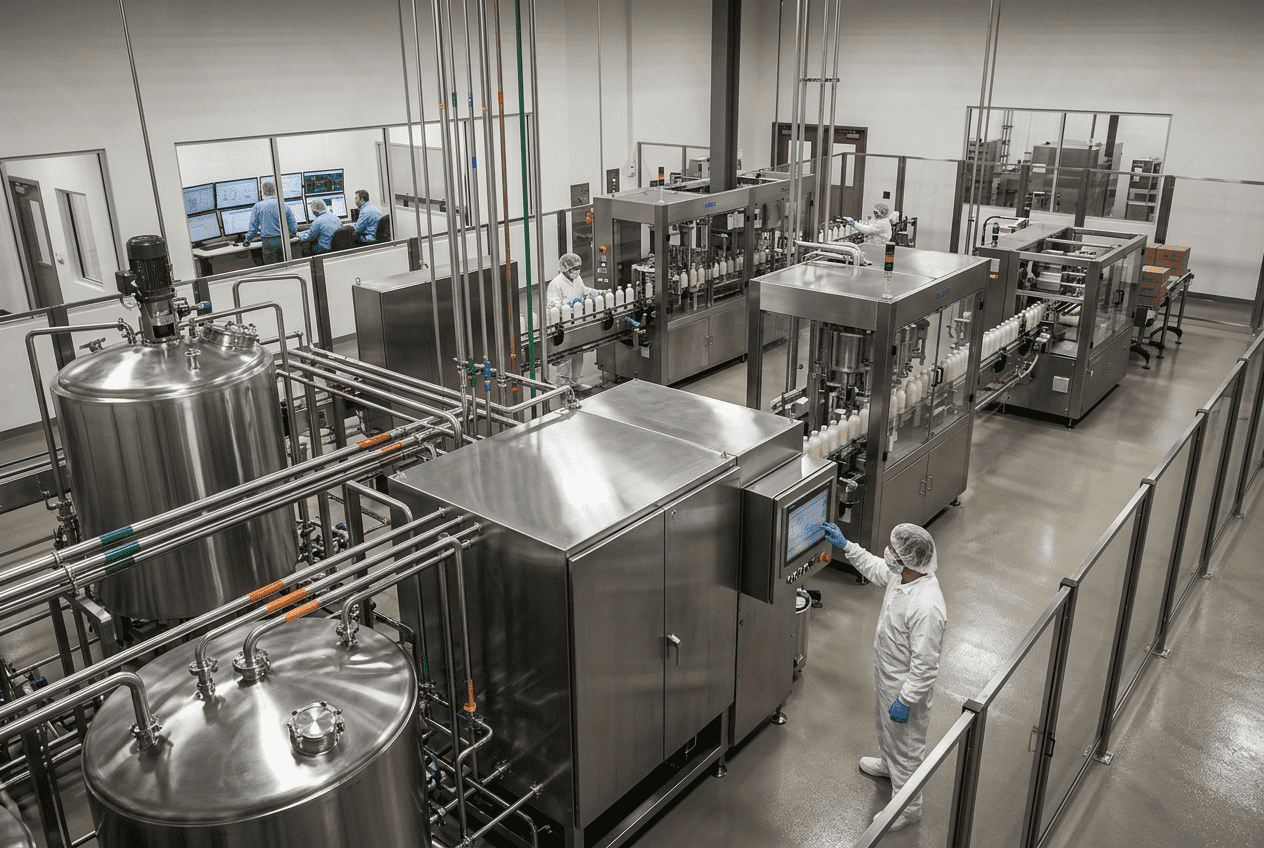
Visão geral do setor
O mercado norte-americano de bebidas estáveis à temperatura ambiente passa por uma mudança estrutural. A demanda dos consumidores por bebidas sem conservantes, distribuídas em temperatura ambiente — cafés RTD, bebidas proteicas, águas funcionais, leites vegetais e bebidas probióticas — leva os processadores a repensar toda a infraestrutura de tratamento térmico e embalagem. Os métodos tradicionais de envase a quente, que funcionavam para sucos e chás há uma década, não oferecem a integridade de sabor, a preservação nutricional nem a flexibilidade de embalagem exigidas pelos SKUs funcionais e premium atuais. Enquanto isso, o controle regulatório da FDA com base no 21 CFR 113 fica cada vez mais rigoroso: exige o registro do processo para cada combinação de produto e embalagem, parâmetros de esterilização validados e aprovados por uma autoridade de processo reconhecida e monitoramento documentado dos pontos críticos de controle (CCP) em cada lote de produção. As marcas que conquistam espaço nas prateleiras são aquelas cuja infraestrutura de processamento asséptico consegue lidar ao mesmo tempo com essa combinação de complexidade regulatória, diversidade de produtos e pressão para chegar ao mercado rapidamente.
O que diferencia uma operação asséptica rentável de outra que fica parada durante o comissionamento é a forma como o sistema térmico UHT ou HTST, os tanques pulmão estéreis, os equipamentos de envase asséptico e a CIP arquitetura CIP são projetados como um único sistema coordenado — em vez de montados com componentes comprados separadamente e nunca validados em conjunto. Uma linha de envase asséptico especificada sem considerar a faixa de viscosidade entre uma água aromatizada de 2 cP e uma bebida proteica de 350 cP terá pesos de envase inconsistentes, comprometimento da barreira estéril e paradas crônicas durante a troca de produto. Um sistema ESL projetado para um único SKU não consegue acomodar a variação de pH, a carga de partículas ou as diferenças no teor de gordura que surgem quando a mesma linha precisa processar leite de aveia na terça-feira e cold brew enriquecido com colágeno na quinta-feira. A DPS começa cada projeto de bebidas assépticas com uma análise do modelo de negócios — avalia o roteiro do portfólio de produtos, os requisitos de temperatura de distribuição, a vida útil desejada e a economia por unidade antes de dimensionar qualquer trocador de calor.
$7.68B
Valor do mercado global de equipamentos para envase asséptico de bebidas em 2024, com projeção de chegar a $13.19B até 2033, a um CAGR de 6.2%, à medida que formatos estáveis à temperatura ambiente avançam em todas as categorias de bebidas
Mais de 84B de litros
Volume total de bebidas embaladas assepticamente no mundo em 2023, acima dos 71 bilhões de litros em 2020, refletindo uma mudança fundamental na forma como as bebidas chegam aos consumidores
7.12%
CAGR dos sistemas de envase asséptico até 2031, o segmento de equipamentos que mais cresce no mercado global de máquinas de envase, superando as alternativas rotativas e volumétricas
35.3%
Parcela do mercado global de processamento asséptico correspondente ao segmento de bebidas, a maior categoria de uso final que impulsiona o investimento de capital em infraestrutura asséptica
Principais entregas
Soluções práticas de engenharia projetadas para melhorar a eficiência, a escalabilidade e o desempenho operacional.
A DPS projeta linhas completas de processamento asséptico, desde o recebimento de ingredientes in natura até o tratamento térmico UHT ou HTST, a retenção estéril e o envase asséptico. Os parâmetros térmicos, as vazões e as dimensões dos tubos de retenção são calculados para a faixa de viscosidade, o perfil de pH e as características de partículas específicas do seu portfólio de produtos. Coordenamos diretamente com autoridades de processo reconhecidas pela FDA para desenvolver e validar os processos programados, garantindo que cada combinação de produto e embalagem tenha um registro aprovado antes do início do comissionamento.
Para bebidas estáveis à temperatura ambiente que exigem esterilidade comercial efetiva ou distribuição com vida útil estendida (ESL), a DPS projeta e integra sistemas de envase asséptico — incluindo controles ambientais de zonas estéreis, interfaces de esterilização de materiais de embalagem e configurações de tanques pulmão estéreis — como uma unidade coordenada com o processamento térmico a montante, em vez de adicionar equipamentos posteriormente. Projetamos para oferecer flexibilidade entre embalagens de PET, cartonadas, sachês e latas.
Instalações assépticas que processam portfólios variados de bebidas estáveis à temperatura ambiente — de águas aromatizadas de baixa viscosidade a bebidas proteicas RTD — precisam de sistemas de controle de lotes gerenciados por receitas, capazes de ajustar automaticamente os parâmetros térmicos, as vazões, as pressões de homogeneização e as sequências CIP entre produtos. A DPS programa PLC/SCADA sistemas que integram o processamento térmico, o envase e a higienização em uma única plataforma de controle, com gerenciamento automatizado de receitas e rastreabilidade completa dos lotes para auditorias SQF, BRC e FSMA.
A DPS fabrica vasos de processo de até 12,000 galões, módulos CIP e tanques de mistura com classificação estéril em nossas próprias unidades de fabricação. Isso elimina o risco de coordenação de compras que afeta projetos assépticos quando tanques, tubulações, sistemas de esterilização e controles vêm de fornecedores que nunca os validaram em conjunto. Todos os vasos são fabricados conforme as normas sanitárias 3-A e se integram diretamente à arquitetura de processo asséptico projetada pela DPS.
As linhas assépticas impõem altas demandas de pico às utilidades — vapor para esterilizar produtos e executar ciclos SIP nos equipamentos, água gelada para resfriamento rápido após o tratamento UHT, ar comprimido com pureza Classe 1 segundo a ISO 8573-1 para pressurizar zonas estéreis e água de processo que atenda a padrões microbiológicos antes de entrar em contato com o produto. A DPS dimensiona os sistemas de caldeiras, refrigeração, ar comprimido e tratamento de água para situações de pico simultâneo na produção e no CIP, já prevendo na infraestrutura inicial a capacidade de expansão para a Fase 2.
DPS versus o modelo tradicional
Quando projetos de bebidas assépticas são divididos entre uma consultoria de engenharia de processos, um fabricante de equipamentos UHT, um integrador de controles terceirizado, um fornecedor de equipamentos de embalagem e uma empreiteira geral sem experiência em processos assépticos, o resultado é uma instalação em que as barreiras estéreis falham durante o comissionamento, os registros de processo da FDA atrasam porque a validação térmica nunca foi coordenada com os parâmetros de envase e a infraestrutura de utilidades se torna um gargalo assim que produção e CIP funcionam simultaneamente.
Deslize horizontalmente para comparar todas as colunas em telas menores.
| Dimensão | Abordagem integrada da DPS | Modelo fragmentado/tradicional |
|---|---|---|
| Coordenação do tratamento térmico e do envase | Sistema UHT/HTST e envasadora asséptica especificados, dimensionados e validados como um único sistema integrado — vazões, contrapressão e transições entre zonas estéreis projetadas para toda a faixa de viscosidade e partículas dos seus produtos | Sistema térmico e envasadora adquiridos de fabricantes distintos, sem validação conjunta; falhas na barreira estéril e inconsistências no peso de envase descobertas durante o comissionamento |
| Registro de processo na FDA | A DPS coordena com as autoridades de processo desde o desenvolvimento do P&ID — os processos programados, os fatores críticos e a instrumentação dos CCP são incorporados ao projeto de engenharia antes da encomenda dos equipamentos | A autoridade de processo é envolvida após a construção; os parâmetros térmicos não correspondem aos equipamentos instalados, exigindo nova validação e novo registro, além de atrasos de 3-6 meses antes da primeira produção comercial |
| CIP e esterilização no local | Módulos CIP fabricados pela DPS, com sequenciamento SIP automatizado e validado em todas as zonas assépticas — o percurso do produto, a envasadora e a esterilização da embalagem operam em ciclos coordenados com registros documentados de tempo e temperatura | Sistema CIP genérico projetado para ambientes pasteurizados (não assépticos); lacunas na validação SIP descobertas na primeira inspeção da FDA, exigindo reformas dispendiosas para obter a documentação de esterilidade comercial |
| Flexibilidade para vários produtos | O gerenciamento de receitas em PLC/SCADA ajusta automaticamente os perfis de temperatura UHT, as pressões de homogeneização, os parâmetros de envase e os ciclos CIP de cada produto — permitindo, no mesmo dia, a troca entre águas de baixa viscosidade e bebidas com alto teor de proteína | Linha projetada e validada para um único produto; adicionar um segundo SKU com viscosidade ou pH diferente exige validar novamente todo o processo térmico e fazer um novo registro na FDA |
| Dimensionamento de utilidades para cargas assépticas | Sistemas de vapor, água gelada, ar comprimido e água de processo dimensionados para a demanda de pico simultânea do processamento UHT, dos ciclos SIP e da operação da envasadora asséptica — com capacidade de expansão prevista desde a infraestrutura inicial | Utilidades dimensionadas apenas para a produção inicial; adicionar uma segunda linha asséptica ou executar SIP durante a produção exige modernizar caldeiras, adicionar chillers e interromper as operações para obras mecânicas |
| Cronograma e responsabilidade centralizada | Um único contrato de Projeto–Construção–Gestão, da engenharia de processos ao suporte para registro na FDA e comissionamento; a DPS é responsável pelo cronograma e coordena todas as especialidades por meio de uma rede nacional de empreiteiras qualificadas | 5-8 contratos separados entre engenheiro de processos, fabricantes dos sistemas térmico e de envase, integrador de controles, empreiteira geral e responsável pelo comissionamento — sem uma única parte responsável quando a validação da barreira estéril falha |
Perguntas para avaliar o projeto
Os projetos de bebidas assépticas da DPS variam de aproximadamente $400K para melhorias específicas — como adicionar capacidade asséptica a uma linha existente de envase a quente, adaptar o CIP para processamento estéril validado por SIP ou integrar envase ESL à infraestrutura térmica atual — até mais de $5M para projetos completos em novas instalações, abrangendo manuseio de matérias-primas, processamento UHT, envase asséptico, embalagem e sistemas completos de utilidades. O custo isolado de uma linha de envase asséptico em escala industrial normalmente varia de $1.5M a $5M, conforme o formato, a velocidade e os requisitos de validação. Todo projeto da DPS começa com um estudo de viabilidade de capital que compara o investimento com os volumes projetados, a quantidade de SKUs, as metas de vida útil e a estrutura das margens de varejo. Já resolvemos limitações de capacidade de vários milhões de dólares somente com otimização de PLC — se o gargalo estiver na lógica de controle, e não no equipamento, avisaremos antes de você comprometer capital.
O processamento asséptico de bebidas nos Estados Unidos é regulamentado pelo 21 CFR 113, que exige que cada combinação de produto e embalagem tenha um processo programado validado e registrado na FDA, desenvolvido por uma autoridade de processo reconhecida. Os operadores de sistemas assépticos devem ser supervisionados por profissionais que tenham concluído o treinamento Better Process Control School aprovado pela FDA. A DPS incorpora a conformidade regulatória ao projeto do processo desde as primeiras etapas de desenvolvimento do P&ID — pontos críticos de controle, instrumentos de monitoramento de tempo e temperatura, intertravamentos de desvio de fluxo e estrutura de documentação são definidos no escopo de engenharia, e não acrescentados depois da construção. Coordenamos diretamente com autoridades de processo durante a fase de projeto para alinhar os parâmetros térmicos, as especificações das barreiras estéreis e a documentação do registro antes da fabricação dos equipamentos.
Sim. Empresas de bebidas de médio porte precisam cada vez mais dessa configuração de dupla capacidade para atender, em uma única instalação, tanto o canal refrigerado DSD (produtos ESL com vida útil de 60-90 dias) quanto o canal de produtos estáveis à temperatura ambiente (vida útil superior a 12 meses). O desafio de engenharia é projetar uma infraestrutura compartilhada a montante — preparação de lotes, mistura e homogeneização — que alimente duas configurações distintas de tratamento térmico e envase estéril sem causar conflitos de programação ou gargalos de utilidades. A DPS projeta em conjunto o layout do processo, a tubulação e as linhas principais de utilidades para que as linhas ESL e totalmente assépticas possam operar simultaneamente na capacidade máxima.
Uma expansão asséptica específica — como adicionar capacidade UHT, converter o envase a quente para asséptico ou integrar um novo formato de envase — normalmente leva de 6-10 meses, do início da engenharia ao comissionamento e ao registro do processo na FDA. Uma instalação asséptica completa em um local novo leva de 12-18 meses, dependendo da escala, das licenças e dos prazos de entrega dos equipamentos. Projetos assépticos naturalmente exigem ciclos de comissionamento e validação mais longos que linhas não estéreis, pois cada zona estéril, sequência SIP e combinação de produto e embalagem deve ser validada antes do início da produção comercial. Como a DPS fabrica internamente vasos de processo e módulos CIP essenciais, controlamos prazos do caminho crítico que a aquisição externa normalmente prolonga em 8-14 semanas.
Essa é uma das decisões de tecnologia de processo mais importantes para uma empresa de bebidas em crescimento. A DPS a trata como uma análise de negócio antes de transformá-la em um projeto de engenharia. Comparamos as limitações atuais do envase a quente — degradação do sabor devido às altas temperaturas, restrições de embalagem (o envase a quente exige PET termofixado ou vidro) e capacidade limitada de processar ingredientes funcionais sensíveis ao calor, como probióticos vivos ou certas vitaminas — com a economia de capital e operação de um sistema asséptico ou ESL nos volumes projetados. Se o processamento asséptico oferecer melhor qualidade de produto, mais opções de embalagem e economia por unidade superior na sua escala, projetaremos uma instalação em fases, com a infraestrutura inicial otimizada para o volume de lançamento e cargas estruturais, linhas principais de utilidades e espaço já preparados para expansão. Se o envase a quente continuar mais econômico para seu portfólio, diremos isso com franqueza e ajudaremos a otimizar o processo térmico existente.
Construímos projetos rentáveis
Seja para planejar uma instalação nova, ampliar uma linha existente ou modernizar seus sistemas de processo, a DPS oferece engenharia honesta e rigorosa. Vamos conversar.
Converse com a equipe da DPS sobre seus planos de engenharia, equipamentos ou instalações.
Entre em contato com nossa equipe