$85B+
Valor do mercado global de processamento asséptico em 2025, com crescimento de 5.5–6.7% CAGR, à medida que aumenta a demanda por alimentos e bebidas sem conservantes e com prazo de validade prolongado
SOLUÇÃO PARA O SETOR
A DPS projeta, constrói e comissiona sistemas completos de processamento asséptico e em retorta para fabricantes de alimentos e bebidas estáveis em temperatura ambiente — do projeto do processo térmico e da conformidade com a FDA 21 CFR 113 ao envase, enlatamento, integração de embalagens e automação PLC/SCADA em toda a instalação. Entregamos infraestrutura de processamento térmico pronta para uso, sob um único contrato Design-Build-Manage, para produtores, empresas de co-embalagem e fabricantes por contrato nos 50 estados dos EUA e no Canadá.
Agende uma consulta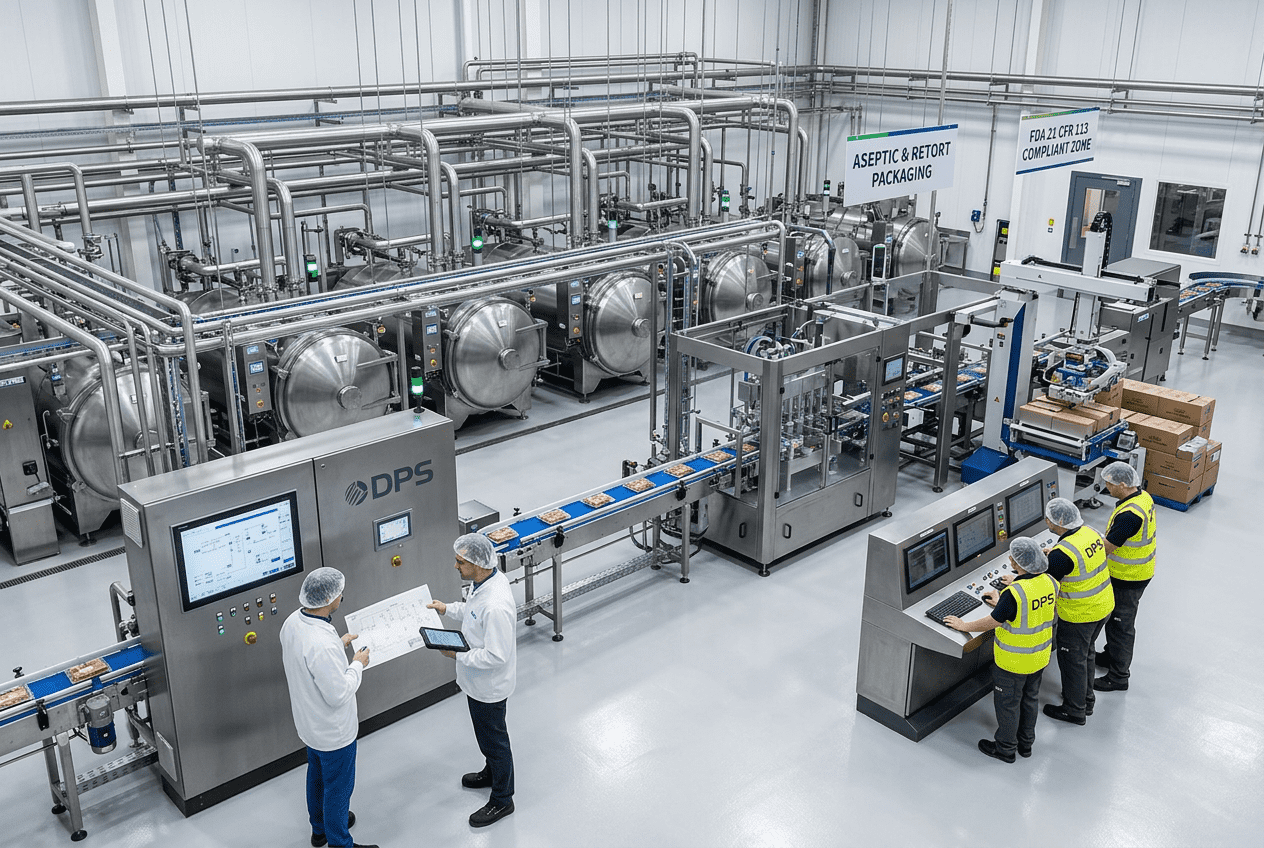
Visão geral do setor
O setor de alimentos e bebidas estáveis em temperatura ambiente é um dos segmentos mais intensivos em capital e exigentes em conformidade da indústria de alimentos dos EUA. O mercado global de alimentos estáveis em temperatura ambiente foi avaliado em cerca de $37 bilhões em 2024 e deve crescer para aproximadamente $66 bilhões até 2035. A América do Norte lidera essa categoria, impulsionada pela demanda dos consumidores por refeições práticas e estáveis em temperatura ambiente e apoiada por sistemas avançados de processamento de alimentos, canais de varejo consolidados e redes de abastecimento eficientes. Para os fabricantes, esse crescimento se traduz em uma expansão acelerada das instalações — novas linhas de retorta, sistemas de envase asséptico e operações de enlatamento que precisam alcançar esterilidade comercial e, ao mesmo tempo, cumprir os requisitos de registro da FDA, os protocolos de processo programado e normas de auditoria de terceiros, como SQF e BRC. No entanto, os altos custos iniciais de capital e processamento dos sistemas de embalagem asséptica e em retorta limitam o acesso, e os equipamentos avançados de esterilização exigem investimentos iniciais substanciais. Cada dólar de capital mal aplicado em capacidade de retorta insuficiente, processos térmicos validados incorretamente ou integração fragmentada dos controles gera perdas acumuladas ao longo dos anos de produção.
O que diferencia operações rentáveis de processamento térmico daquelas presas a retrabalho crônico e exposição regulatória é saber se o sistema de retorta ou asséptico foi projetado como parte de uma cadeia de produção coordenada — ou simplesmente instalado em uma unidade concebida para outra finalidade. Uma linha de processamento em retorta cujas etapas de preparação de lotes, envase, recravação, tratamento térmico, resfriamento e encaixotamento não foram modeladas como um sistema unificado de vazão criará gargalos no manuseio de recipientes, distribuição inconsistente da letalidade térmica e CIP conflitos de programação que corroem as margens em cada ciclo de produção. Uma instalação de processamento asséptico de alimentos na qual o esterilizador UHT/HTST, o tanque pulmão estéril e a enchedora asséptica foram adquiridos de três fabricantes originais de equipamentos (OEMs) distintos — nenhum dos quais validou seus equipamentos em relação às vazões e aos requisitos de contrapressão dos demais — enfrentará atrasos de comissionamento de meses, não semanas. A DPS elimina essas falhas ao projetar cada instalação de processamento térmico como um sistema empresarial integrado e validar as interdependências dos processos antes da emissão do primeiro pedido de compra de equipamentos.
$85B+
Valor do mercado global de processamento asséptico em 2025, com crescimento de 5.5–6.7% CAGR, à medida que aumenta a demanda por alimentos e bebidas sem conservantes e com prazo de validade prolongado
$185B
Mercado global de alimentos estáveis em temperatura ambiente em 2025, com a América do Norte respondendo por mais de 40% da receita mundial — a maior participação regional, impulsionada pela demanda por alimentos prontos para consumo e por uma infraestrutura avançada de processamento de alimentos
21 CFR 113
Regulamento da FDA que rege alimentos enlatados de baixa acidez, processados termicamente em recipientes hermeticamente fechados — exige registro da instalação, envio de processos programados e supervisores com certificação BPCS para cada sistema de retorta e asséptico
9.2% CAGR
Taxa de crescimento projetada do mercado global de embalagens para retorta até 2032, impulsionada pelo aumento da demanda por refeições prontas estáveis em temperatura ambiente, proteínas em sachê, molhos e alimentos para animais de estimação nos canais norte-americanos e internacionais
Principais entregas
Soluções práticas de engenharia projetadas para melhorar a eficiência, a escalabilidade e o desempenho operacional.
A DPS projeta linhas completas de processamento em retorta — por batelada e contínuas — calibradas de acordo com a matriz específica dos seus produtos, o formato dos recipientes (latas, sachês, vidro, bandejas) e os valores F₀ desejados. Projetamos os perfis de cocção e resfriamento, o tempo de subida de temperatura e os ciclos de exaustão necessários para alcançar esterilidade comercial validada conforme a FDA 21 CFR 113. Dimensionamos a capacidade da retorta, as configurações de cestos/caixas e os sistemas de carregamento para acompanhar a velocidade de envase a montante, evitando que a etapa de processamento térmico se torne o gargalo da produção.
A DPS projeta sistemas de esterilização UHT e HTST, tanques de produto estéril e equipamentos de envase asséptico como uma cadeia de fluxo unificada — validando a temperatura e a pressão de saída do esterilizador em relação aos requisitos de contrapressão da enchedora e à capacidade de retenção do tanque pulmão, para que todo o sistema mantenha a esterilidade comercial na vazão nominal. Projetamos a sala limpa ou o ambiente controlado ao redor da zona asséptica, incluindo HVAC, tratamento de ar com pressão positiva e isolamento por barreiras, para atender aos requisitos de protocolo da FDA e ao nível de certificação SQF ou BRC desejado.
A DPS projeta toda a infraestrutura de preparação de produtos que abastece sua linha de processamento térmico — mistura, mistura de alto cisalhamento, caldeirões de cocção, trocadores de calor de superfície raspada e sistemas de dosagem de ingredientes em lotes — garantindo que a capacidade a montante acompanhe a vazão de envase exigida pela retorta ou enchedora asséptica em todo o portfólio de produtos. Projetamos sequências de preparação de lotes orientadas por receitas, controladas por automação PLC, para que os operadores gerenciem a programação de vários produtos pela IHM, em vez de ajustar manualmente as posições das válvulas e os pesos dos ingredientes entre as trocas.
A DPS programa PLC/SCADA Sistemas que automatizam o sequenciamento dos ciclos da retorta, o registro de temperatura/pressão, o cálculo do valor de esterilização (F₀), o gerenciamento dos ciclos CIP e a rastreabilidade completa dos lotes, desde o recebimento das matérias-primas até a paletização com codificação das caixas — criando o registro eletrônico contínuo de lotes esperado por investigadores da FDA, auditores do USDA-FSIS e organismos de certificação SQF/BRC durante as inspeções da unidade. A detecção automatizada de desvios e o gerenciamento de alarmes substituem os registros manuais em livros por documentação em tempo real no nível exigido pela autoridade de processo.
A DPS fabrica equipamentos de processo vasos de processo de até 12,000 galões, módulos CIP, tanques de lotes, sistemas de mistura e equipamentos de apoio ao processamento térmico em nossas próprias instalações — eliminando falhas de coordenação entre vários fornecedores que atrasam projetos de processamento térmico quando tanques, tubulações e controles chegam de fornecedores que nunca validaram seus equipamentos em conjunto. Também projetamos sistemas completos de utilidades — caldeiras a vapor dimensionadas para atender simultaneamente à demanda da retorta e do CIP, ar comprimido, glicol/água gelada, água de processo, tratamento de efluentes e refrigeração — garantindo que a linha de processamento térmico nunca dispute utilidades essenciais com o restante da fábrica.
DPS versus o modelo tradicional
Quando projetos de processamento asséptico e em retorta são divididos entre uma autoridade de processo térmico independente, fabricantes originais diferentes para esterilização, envase e recravação, um integrador de controles independente e um contratante geral sem experiência com a 21 CFR 113, a responsabilização se fragmenta em cada limite do sistema — e a unidade resultante apresenta desempenho abaixo do esperado desde o comissionamento.
Deslize horizontalmente para comparar todas as colunas em telas menores.
| Dimensão | Abordagem integrada da DPS | Modelo fragmentado/tradicional |
|---|---|---|
| Validação do processo térmico | Perfis de cocção/resfriamento da retorta, metas de F₀, ciclos de exaustão e dados de penetração de calor nos recipientes projetados como um sistema unificado — validados para as formulações específicas dos produtos, geometrias dos recipientes e pesos de envase antes da compra dos equipamentos | Retorta comprada de um catálogo de fabricante original; validação do processo térmico contratada separadamente após a instalação — só então se descobre que as características de aquecimento da retorta não correspondem ao processo programado protocolado, o que exige novo protocolo dispendioso e causa atrasos na produção |
| Integração do esterilizador e da enchedora assépticos | Sistema UHT/HTST, tanque pulmão estéril e enchedora asséptica projetados como uma cadeia de fluxo sincronizada, com contrapressão, temperatura e manutenção da esterilidade validadas em todo o percurso do produto, da saída do esterilizador ao recipiente selado | Esterilizador e enchedora adquiridos de fabricantes originais distintos, sem compatibilidade de vazão validada — falhas de esterilidade descobertas durante o comissionamento, quando o tempo de retenção no tanque pulmão excede os limites validados ou a contrapressão da enchedora desestabiliza o fluxo do esterilizador |
| Compatibilização da capacidade a montante | Sistemas de mistura, preparação de lotes, cocção e preparo de ingredientes projetados para fornecer produto à enchedora exatamente na vazão exigida pelo sistema de processamento térmico — para todo o portfólio, não apenas para o primeiro SKU lançado | Sistema de preparação de lotes dimensionado para um único produto; a inclusão de formulações mais espessas, produtos com partículas ou molhos de maior viscosidade sobrecarrega o sistema a montante e obriga a retorta ou a enchedora asséptica a operar abaixo da capacidade nominal |
| Arquitetura CIP e sanitização | CIP multicircuito projetado para os resíduos do processamento térmico (proteínas incrustadas, açúcares caramelizados e resíduos de amido), com sequenciamento químico, perfis de temperatura e verificação do enxágue validados — integrado ao cronograma de produção para que o CIP nunca impeça a disponibilidade da retorta ou da enchedora | CIP de circuito único não projetado para perfis de resíduos de alta temperatura; as trocas na retorta e no processo asséptico exigem intervenções prolongadas de limpeza manual, que consomem 2–4 horas de produção a cada transição de produto e geram documentação de auditoria inconsistente |
| Dimensionamento das utilidades para a carga térmica | Caldeiras a vapor, ar comprimido, água de resfriamento e sistemas de retorno de condensado dimensionados para atender simultaneamente à demanda de pico da operação da retorta, do CIP e da cocção a montante — com capacidade para expansão na Fase 2 já prevista na infraestrutura do primeiro dia | Utilidades dimensionadas para a operação inicial com uma única retorta; adicionar uma segunda retorta, executar o CIP durante a produção ou ampliar a operação para retorta contínua exige atualizar caldeiras e sistemas de resfriamento, com paradas mecânicas e investimentos de seis dígitos |
| Responsabilidade centralizada | Um único contrato Design-Build-Manage, da viabilidade ao comissionamento e protocolo do processo — a DPS responde pelo cronograma, coordena todas as especialidades por meio de uma rede nacional de contratados previamente avaliados e assume a responsabilidade pelo resultado integrado do processamento térmico nos 50 estados | 5–8 contratos separados, sem uma única parte responsável quando a vazão da retorta não corresponde à da enchedora, o CIP não dá conta dos resíduos das trocas entre vários produtos ou o sistema de vapor não tem capacidade para operar simultaneamente a retorta e a sanitização |
Perguntas para avaliar o projeto
Os projetos de processamento térmico da DPS variam de aproximadamente $400K para melhorias pontuais — modernizar controles e instrumentação da retorta, ampliar a capacidade CIP para trocas entre vários produtos ou integrar automação PLC/SCADA a uma linha de enlatamento existente — a $5M+ para instalações completas construídas do zero, com vários vasos de retorta, sistemas de envase asséptico, preparação de produtos a montante e automação dos registros de lotes em toda a unidade. Todo trabalho começa com um estudo de viabilidade de capital que compara o investimento à vazão projetada, ao mix de produtos e à estrutura de margens. Já identificamos situações em que a otimização dos controles ou o reordenamento do CIP liberaria a capacidade de que o cliente precisava sem um grande projeto de capital — e o avisamos antes que gastasse o dinheiro.
Todas as instalações dos EUA que produzem alimentos enlatados de baixa acidez processados termicamente devem cumprir a FDA 21 CFR 113, que exige o registro da unidade, o protocolo do processo programado para cada combinação de produto e recipiente, supervisores certificados em BPCS e registros detalhados de processamento e produção. A DPS projeta a instrumentação da retorta, os dispositivos indicadores de temperatura, os sistemas de registro e os protocolos de inspeção do fechamento dos recipientes incorporando esses requisitos regulatórios desde a fase de engenharia — e não como adaptações posteriores à construção. Para sistemas assépticos, projetamos as zonas de esterilização, retenção estéril e envase para dar suporte ao protocolo específico da FDA que será enviado pela autoridade de processo térmico, e alinhamos a arquitetura dos registros de lotes à certificação SQF ou BRC desejada para que a fábrica esteja pronta para auditoria no comissionamento.
Sim, e essa decisão tem implicações importantes para o capital e as operações. A infraestrutura compartilhada a montante — dosagem de ingredientes em lotes, mistura, cocção e CIP — pode aumentar significativamente a utilização dos ativos nas linhas de enlatamento em retorta e de envase asséptico, mas somente se os sistemas de preparação de lotes, a capacidade das utilidades e os circuitos de sanitização forem projetados desde o início para operar com vários formatos. A DPS projeta a infraestrutura compartilhada e os ramais específicos para cada produto (carregamento do vaso de retorta para produtos enlatados; tanque pulmão estéril e envase asséptico para sachês ou caixas estáveis em temperatura ambiente) como um sistema integrado, com automação que gerencia o direcionamento dos produtos, o sequenciamento CIP e a seleção dos parâmetros do processo programado sem depender de decisões manuais do operador durante as trocas.
Expansões pontuais — adicionar um vaso de retorta, atualizar a automação e os registros de lotes, integrar CIP para novas categorias de produtos ou ampliar a capacidade de envase asséptico em uma instalação existente — costumam levar 4–8 meses do início da engenharia ao comissionamento. Fábricas completas de processamento asséptico ou em retorta construídas do zero levam 10–18 meses, dependendo da escala, dos prazos de validação do processo térmico, dos requisitos de protocolo do processo da FDA e da aquisição de equipamentos com longo prazo de entrega. Como a DPS fabrica internamente vasos de processo essenciais, módulos CIP e tanques de lotes, controlamos prazos do caminho crítico que, em aquisições exclusivamente externas, costumam sofrer atrasos de 8–14 semanas.
É exatamente esse tipo de situação que a DPS avalia antes de recomendar um projeto de capital. Em muitas instalações de processamento térmico, a verdadeira restrição não é a capacidade do vaso de retorta — é a duração do ciclo CIP entre produções, a capacidade do sistema de vapor para sustentar a operação simultânea da retorta e da sanitização, a preparação de lotes a montante incapaz de abastecer a enchedora na velocidade nominal ou os gargalos de manuseio de recipientes e encaixotamento depois da retorta. Antes de propor uma expansão, a DPS realiza uma avaliação detalhada da capacidade e das utilidades da instalação existente. Se uma otimização da lógica do PLC, o reordenamento do CIP ou o rebalanceamento das utilidades liberar a vazão necessária sem uma expansão de sete dígitos, recomendamos primeiro esse caminho — e já fizemos exatamente isso para clientes que voltaram quando estavam realmente prontos para o próximo investimento de capital.
Construímos projetos rentáveis
Seja para planejar uma instalação nova, ampliar uma linha existente ou modernizar seus sistemas de processo, a DPS oferece engenharia honesta e rigorosa. Vamos conversar.
Converse com a equipe da DPS sobre seus planos de engenharia, equipamentos ou instalações.
Entre em contato com nossa equipe