$85B+
Valor del mercado mundial de procesamiento aséptico en 2025; crece a una tasa anual compuesta de 5.5–6.7% ante el aumento de la demanda de alimentos y bebidas sin conservadores y con vida útil prolongada
SOLUCIÓN PARA LA INDUSTRIA
DPS diseña, construye y pone en marcha sistemas completos de procesamiento aséptico y en retorta para fabricantes de alimentos y bebidas no perecederos, desde el diseño del proceso térmico y el cumplimiento de FDA 21 CFR 113 hasta el llenado, enlatado, integración de empaque y automatización PLC/SCADA de toda la planta. Entregamos infraestructura llave en mano para procesamiento térmico mediante un solo contrato de Diseño-Construcción-Gestión, para productores, empresas de maquila y fabricantes por contrato en los 50 estados de EE. UU. y Canadá.
Agendar una consulta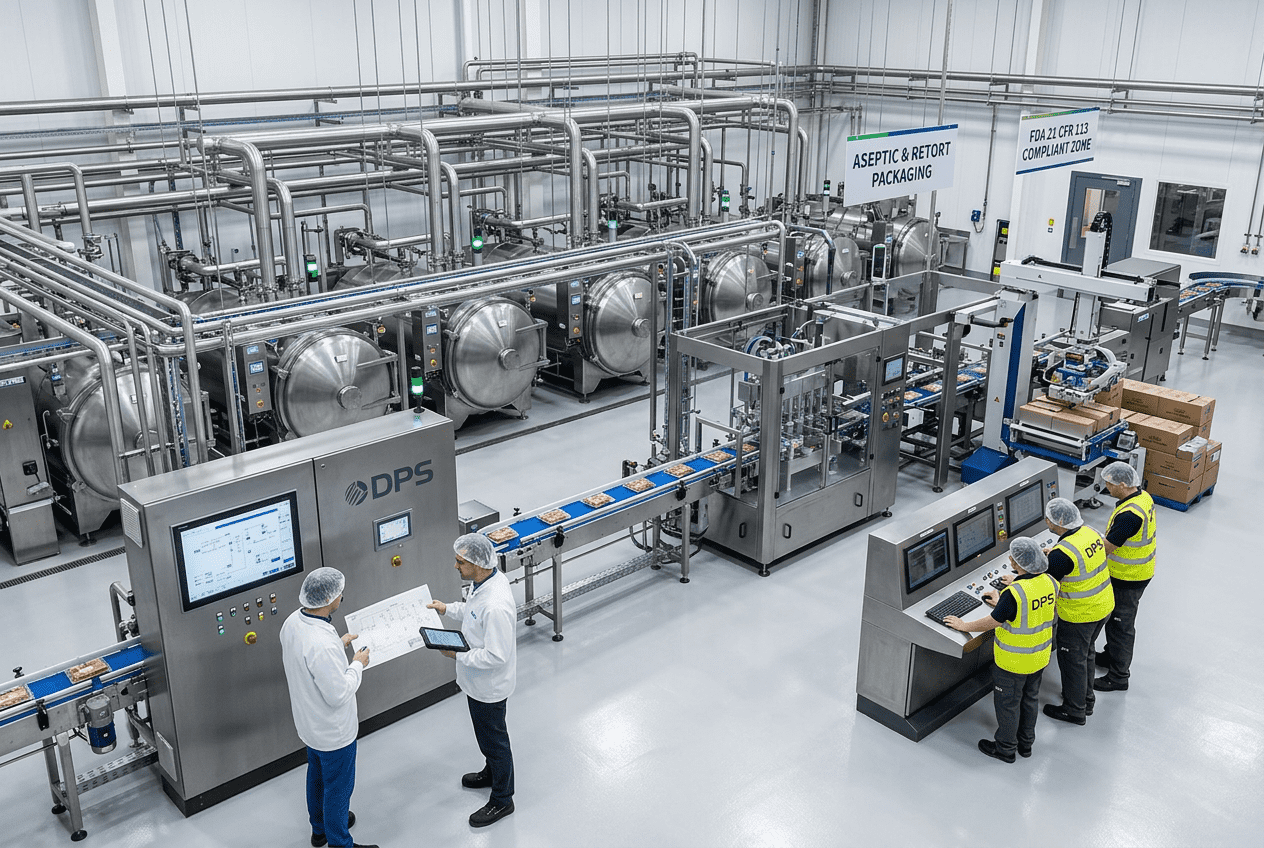
Panorama de la industria
El sector de alimentos y bebidas no perecederos es uno de los segmentos más intensivos en capital y más exigentes en materia de cumplimiento normativo dentro de la manufactura de alimentos en EE. UU. El mercado mundial de alimentos no perecederos se valoró en cerca de $37 mil millones en 2024 y se proyecta que alcance aproximadamente $66 mil millones para 2035. América del Norte lidera esta categoría, impulsada por la demanda de los consumidores de comidas prácticas y no perecederas, y respaldada por sistemas avanzados de procesamiento de alimentos, canales minoristas consolidados y redes de suministro eficaces. Para los fabricantes, este crecimiento se traduce en una expansión acelerada de las plantas: nuevas líneas de retorta, sistemas de llenado aséptico y operaciones de enlatado que deben alcanzar la esterilidad comercial y cumplir los requisitos de registro de la FDA, las presentaciones de procesos programados y las normas de auditoría de terceros como SQF y BRC. Sin embargo, los altos costos iniciales de capital y procesamiento de los sistemas de empaque aséptico y en retorta limitan su accesibilidad, y los equipos avanzados de esterilización requieren una inversión inicial considerable. Cada dólar mal invertido en capacidad insuficiente de retorta, procesos térmicos validados incorrectamente o integración fragmentada de controles genera costos acumulativos durante años de producción.
La diferencia entre una operación rentable de procesamiento térmico y otra atrapada en retrabajos crónicos y exposición normativa radica en si el sistema de retorta o aséptico se diseñó como parte de una cadena de producción coordinada o se añadió a una planta concebida para otro propósito. Una línea de procesamiento en retorta en la que las etapas de preparación por lotes, llenado, sellado, tratamiento térmico, enfriamiento y empaque en cajas no se hayan modelado como un sistema unificado de rendimiento generará cuellos de botella en el manejo de envases, una aplicación inconsistente de la letalidad térmica y CIP conflictos de programación que reducen los márgenes en cada ciclo de producción. Una planta de procesamiento aséptico en la que el esterilizador UHT/HTST, el tanque pulmón estéril y la llenadora aséptica provengan de tres fabricantes originales distintos, ninguno de los cuales validó sus equipos frente a los caudales y requisitos de contrapresión de los demás, enfrentará retrasos de puesta en marcha que se medirán en meses, no en semanas. DPS elimina estos modos de falla al diseñar cada planta de procesamiento térmico como un sistema empresarial integrado y validar las interdependencias de los procesos antes de emitir la primera orden de compra de equipos.
$85B+
Valor del mercado mundial de procesamiento aséptico en 2025; crece a una tasa anual compuesta de 5.5–6.7% ante el aumento de la demanda de alimentos y bebidas sin conservadores y con vida útil prolongada
$185B
Mercado mundial de alimentos no perecederos en 2025; América del Norte concentra más del 40% de los ingresos globales, la mayor participación regional, impulsada por la demanda de productos listos para consumir y una infraestructura avanzada de procesamiento de alimentos
21 CFR 113
Regulación de la FDA aplicable a alimentos enlatados de baja acidez, procesados térmicamente en envases herméticamente cerrados; exige el registro de la planta, la presentación de procesos programados y personal supervisor certificado en BPCS para cada sistema de retorta y aséptico
9.2% de tasa anual compuesta
Tasa de crecimiento proyectada del mercado mundial de empaques para retorta hasta 2032, impulsada por el aumento de la demanda de comidas preparadas no perecederas, proteínas en bolsa, salsas y alimentos para mascotas en los canales de América del Norte y de otros mercados internacionales
Entregables clave
Soluciones prácticas de ingeniería diseñadas para mejorar la eficiencia, la escalabilidad y el rendimiento operativo.
DPS diseña líneas completas de procesamiento en retorta, tanto por lotes como continuas, calibradas para la matriz específica de sus productos, el formato del envase (latas, bolsas, vidrio o charolas) y los valores F₀ objetivo. Diseñamos los perfiles de cocción y enfriamiento, el tiempo de subida de temperatura y los programas de venteo necesarios para alcanzar una esterilidad comercial validada conforme a FDA 21 CFR 113. Dimensionamos la capacidad de la retorta, las configuraciones de canastillas o jaulas y los sistemas de carga para igualar las velocidades de llenado previas, de modo que la etapa de procesamiento térmico nunca se convierta en un cuello de botella.
DPS diseña sistemas de esterilización UHT y HTST, tanques estériles para producto y equipos de llenado aséptico como una cadena de flujo unificada. Validamos la temperatura y la presión de salida del esterilizador con respecto a los requisitos de contrapresión de la llenadora y la capacidad de retención del tanque pulmón, para que todo el sistema mantenga la esterilidad comercial al rendimiento nominal. Diseñamos la sala limpia o el entorno controlado que rodea la zona aséptica, incluidos HVAC, manejo de aire a presión positiva y aislamiento mediante barreras, para cumplir los requisitos de presentación ante la FDA y el nivel de certificación SQF o BRC que usted busca.
DPS diseña toda la infraestructura de preparación de producto que alimenta su línea de procesamiento térmico, incluidos mezclado, mezcla de alto esfuerzo cortante, marmitas de cocción, intercambiadores de calor de superficie raspada y sistemas de dosificación de ingredientes por lotes. Así aseguramos que la capacidad de las etapas previas corresponda al ritmo de llenado que exige su retorta o llenadora aséptica para todo su portafolio de productos. Diseñamos secuencias de dosificación basadas en recetas mediante automatización PLC, para que los operadores gestionen programas con varios productos desde la HMI, en lugar de ajustar manualmente las posiciones de las válvulas y el peso de los ingredientes entre cambios de producto.
DPS programa sistemas PLC/SCADA Sistemas que automatizan la secuencia de ciclos de retorta, el registro de temperatura y presión, el cálculo del valor de esterilización (F₀), la gestión de ciclos CIP y la trazabilidad completa de cada lote, desde la recepción de materias primas hasta la paletización de cajas codificadas. Así se crea el registro electrónico continuo de lotes que esperan encontrar durante las inspecciones los investigadores de la FDA, los auditores de USDA-FSIS y los organismos de certificación SQF/BRC. La detección automática de desviaciones y la gestión de alarmas sustituyen las anotaciones manuales en bitácoras por documentación en tiempo real con el nivel requerido por la autoridad de proceso.
DPS fabrica equipos de proceso recipientes de proceso de hasta 12,000 galones, módulos CIP, tanques de lotes, sistemas de mezclado y equipos auxiliares para procesamiento térmico en nuestras propias instalaciones. Así evitamos las fallas de coordinación entre varios proveedores que retrasan proyectos térmicos cuando llegan tanques, tuberías y controles de proveedores que nunca validaron su compatibilidad. También diseñamos sistemas completos de servicios —calderas de vapor dimensionadas para la demanda simultánea de retortas y CIP, aire comprimido, glicol/agua fría, agua de proceso, tratamiento de aguas residuales y refrigeración— para asegurar que la línea de procesamiento térmico no compita con el resto de la planta por servicios esenciales.
DPS frente al enfoque tradicional
Cuando los proyectos de procesamiento aséptico y en retorta se reparten entre una autoridad de procesos térmicos independiente, fabricantes de equipos originales distintos para esterilización, llenado y sellado, un integrador de controles independiente y un contratista general sin experiencia con 21 CFR 113, la responsabilidad se fragmenta en cada límite entre sistemas y la planta resultante rinde por debajo de lo esperado desde el día de la puesta en marcha.
Desplácese horizontalmente para comparar todas las columnas en pantallas pequeñas.
| Aspecto | Enfoque integrado de DPS | Modelo fragmentado o tradicional |
|---|---|---|
| Validación de procesos térmicos | Perfiles de cocción y enfriamiento en retorta, valores F₀ objetivo, programas de venteo y datos de penetración de calor en el envase diseñados como un sistema unificado y validados frente a las formulaciones, geometrías de envase y pesos de llenado específicos de sus productos antes de adquirir los equipos | Retorta comprada del catálogo del fabricante original y validación del proceso térmico contratada por separado después de la instalación; se descubre que las características de calentamiento de la retorta no corresponden al proceso programado presentado, lo que exige una nueva presentación costosa y causa retrasos de producción |
| Integración del esterilizador y la llenadora asépticos | Sistema UHT/HTST, tanque pulmón estéril y llenadora aséptica diseñados como una cadena de flujo sincronizada, con contrapresión, temperatura y mantenimiento de la esterilidad validados en todo el recorrido del producto, desde la salida del esterilizador hasta el envase sellado | Esterilizador y llenadora adquiridos de fabricantes originales distintos, sin validar que sus rendimientos sean compatibles; durante la puesta en marcha se detectan fallas de esterilidad cuando los tiempos de retención del tanque pulmón superan los límites validados o la contrapresión de la llenadora desestabiliza el flujo del esterilizador |
| Ajuste de la capacidad de las etapas previas | Sistemas de mezclado, dosificación por lotes, cocción y preparación de ingredientes diseñados para suministrar producto a la llenadora exactamente al ritmo que requiere el procesamiento térmico, para todo el portafolio y no solo para el SKU de lanzamiento | Sistema de preparación por lotes dimensionado para un solo producto; las formulaciones más espesas, los productos con partículas o las salsas de mayor viscosidad sobrecargan el sistema previo y obligan a operar la retorta o la llenadora aséptica por debajo de su capacidad nominal |
| Arquitectura CIP y de saneamiento | Sistema CIP multicircuito diseñado para los residuos del procesamiento térmico (proteínas adheridas por calor, azúcares caramelizados y restos de almidón), con secuencias químicas, perfiles de temperatura y verificaciones de enjuague validados; se integra en el programa de producción para que el CIP nunca impida la disponibilidad de la retorta o la llenadora | Sistema CIP de circuito único no diseñado para perfiles de residuos de alta temperatura; los cambios de producto en retorta y procesamiento aséptico requieren intervenciones prolongadas de limpieza manual, consumen 2–4 horas de producción por transición y generan documentación de auditoría inconsistente |
| Dimensionamiento de servicios para la carga térmica | Calderas de vapor, aire comprimido, agua de enfriamiento y sistemas de retorno de condensado dimensionados para la demanda máxima simultánea de la operación de retorta, CIP y cocción en etapas previas, con capacidad para la expansión de la Fase 2 incorporada desde el primer día en el diseño de la infraestructura | Servicios dimensionados para operar inicialmente una sola retorta; agregar una segunda, ejecutar CIP durante la producción o ampliar a una operación continua en retorta obliga a mejorar las calderas y el sistema de enfriamiento, lo que exige paradas mecánicas e inversiones de cientos de miles de dólares |
| Responsabilidad en un solo punto | Un solo contrato de Diseño-Construcción-Gestión, desde la evaluación de viabilidad hasta la puesta en marcha y la presentación del proceso; DPS es responsable del calendario, coordina todos los oficios mediante una red nacional de contratistas evaluados y responde por el resultado integrado de procesamiento térmico en los 50 estados | 5–8 contratos independientes, sin una sola parte responsable cuando el rendimiento de la retorta no coincide con el de la llenadora, el sistema CIP no puede manejar los residuos de los cambios entre varios productos o el sistema de vapor carece de capacidad para operar simultáneamente la retorta y el saneamiento |
Preguntas para evaluar el proyecto
Los proyectos de procesamiento térmico de DPS van desde aproximadamente $400K para mejoras específicas —como modernizar los controles y la instrumentación de una retorta, agregar capacidad CIP para cambios entre varios productos o integrar automatización PLC/SCADA en una línea de enlatado existente— hasta más de $5M para plantas integrales nuevas con varias retortas, sistemas de llenado aséptico, preparación previa de productos y automatización de registros de lotes en toda la planta. Cada colaboración comienza con un estudio de viabilidad de capital que compara su inversión con el rendimiento, la combinación de productos y la estructura de márgenes proyectados. Hemos identificado casos en los que optimizar los controles o reordenar las secuencias CIP liberaba la capacidad que el cliente necesitaba sin un gran proyecto de inversión, y se lo dijimos antes de que gastara el dinero.
Todas las plantas de EE. UU. que producen alimentos enlatados de baja acidez procesados térmicamente deben cumplir con FDA 21 CFR 113, que exige el registro de la planta, la presentación de un proceso programado para cada combinación de producto y envase, personal supervisor certificado en BPCS y registros detallados de procesamiento y producción. Desde la etapa de ingeniería, DPS incorpora estos requisitos regulatorios al diseño de la instrumentación de retortas, los dispositivos indicadores de temperatura, los sistemas de registro y los protocolos de inspección del cierre de envases, en lugar de añadirlos después de la construcción. Para los sistemas asépticos, diseñamos las zonas de esterilización, retención estéril y llenado para respaldar la presentación específica ante la FDA que realizará su autoridad de procesos térmicos, y alineamos la arquitectura de registros de lotes con la certificación SQF o BRC deseada para que la planta esté lista para auditorías al ponerse en marcha.
Sí, y esta decisión tiene importantes implicaciones de capital y operación. Compartir la infraestructura de las etapas previas —dosificación de ingredientes por lotes, mezclado, cocción y CIP— puede mejorar significativamente la utilización de los activos entre las líneas de enlatado en retorta y de llenado aséptico, pero solo si los sistemas de preparación por lotes, la capacidad de servicios y los circuitos de saneamiento se diseñan desde el inicio para operar con varios formatos. DPS diseña como un sistema integrado la infraestructura compartida y las ramificaciones específicas para cada producto (carga de retortas para productos enlatados; tanque pulmón estéril y llenado aséptico para bolsas o cartones no perecederos), con automatización que gestiona el enrutamiento de productos, las secuencias CIP y la selección de parámetros del proceso programado, sin depender de decisiones manuales de los operadores durante los cambios.
Las ampliaciones específicas —agregar una retorta, modernizar la automatización y los registros de lotes, integrar CIP para nuevas categorías de productos o desarrollar capacidad de llenado aséptico dentro de una planta existente— suelen tardar 4–8 meses desde el inicio de la ingeniería hasta la puesta en marcha. Las plantas nuevas e integrales de procesamiento aséptico o en retorta tardan 10–18 meses, según la escala, los plazos de validación del proceso térmico, los requisitos de presentación ante la FDA y la adquisición de equipos con plazos de entrega largos. Como DPS fabrica internamente recipientes de proceso clave, módulos CIP y tanques para lotes, controlamos los plazos de la ruta crítica, que la adquisición exclusivamente externa suele retrasar 8–14 semanas.
Este es exactamente el tipo de situación que DPS evalúa antes de recomendar un proyecto de inversión. En muchas plantas de procesamiento térmico, la verdadera limitación no es la capacidad de las retortas, sino la duración de los ciclos CIP entre lotes de producción; la capacidad del sistema de vapor, insuficiente para operar retortas y sanear simultáneamente; la preparación por lotes en las etapas previas, incapaz de alimentar la llenadora a su velocidad nominal; o los cuellos de botella en el manejo de envases y el empaque en cajas después de la retorta. Antes de proponer una ampliación, DPS realiza una evaluación detallada de la capacidad y los servicios de la planta existente. Si optimizar la lógica del PLC, reordenar las secuencias CIP o equilibrar los servicios libera el rendimiento que necesita sin una ampliación de siete cifras, recomendaremos primero esa alternativa. Así lo hemos hecho con clientes que regresaron cuando realmente estaban listos para su siguiente inversión de capital.
Desarrollamos proyectos rentables
Ya sea que esté evaluando una planta nueva, ampliando una línea existente o mejorando sus sistemas de proceso, DPS ofrece ingeniería honesta y rigurosa. Conversemos.
Hable con el equipo de DPS sobre sus planes de ingeniería, equipos o instalaciones.
Contacte a nuestro equipo